
新刀具使用前,先記錄刃口到貨狀態
保留新刀具受保護的到貨狀態,區分設計上的刃口特徵與疑似損傷,並取得可追溯的技術處置結論。
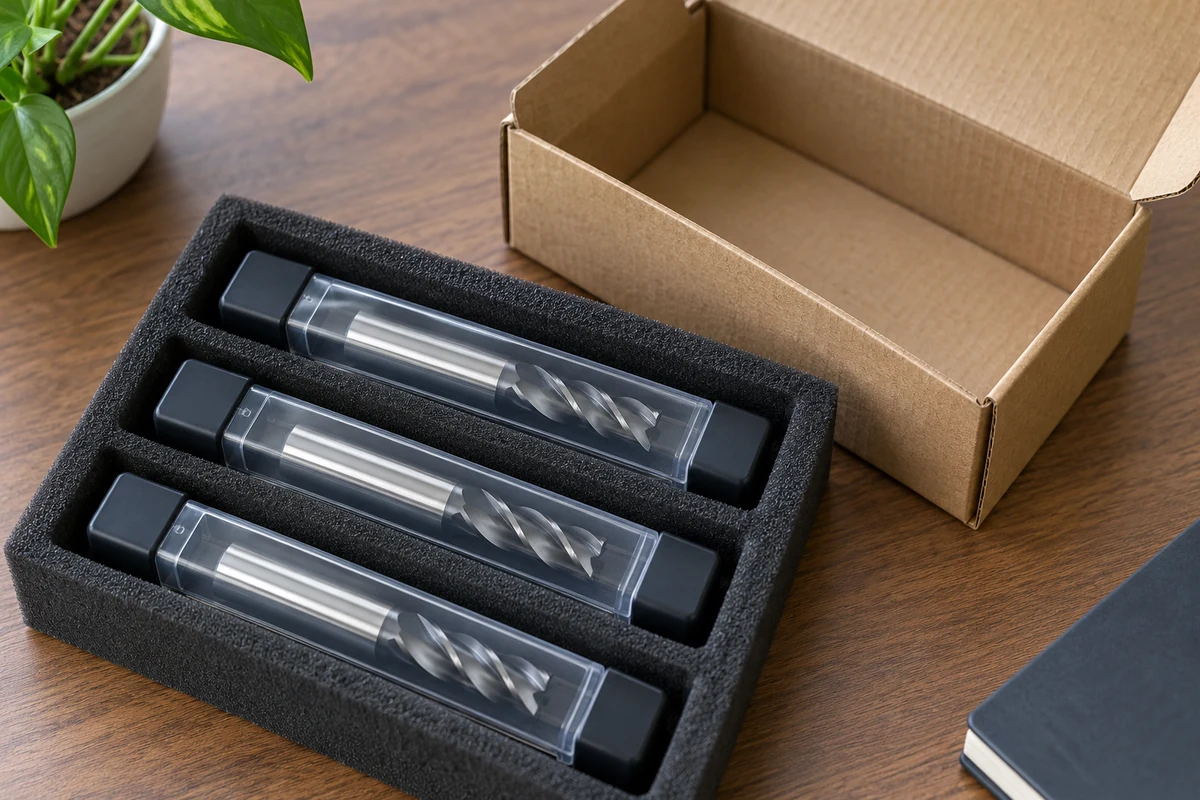
如果新刀具尚未使用就疑似崩刃,應保留受保護的到貨狀態,並提出具體的狀態詢問。先辨明刀具、包裝與觀察到的刃口位置,再請賣方處理。試切會改變你正在記錄的使用歷史,也不能取代具備適當能力的人員對疑似到貨損傷的審查。
這項收貨決定針對已識別刃口的狀態。它不選擇進給、轉速、刃槽幾何或塗層,也不設定通用的容許崩缺尺寸。處置應依適用的刀具製造商資料與採購約定標準進行。
依照確切設計比對刃口
不連續的刃口不一定是破損刃口。Harvey Performance 說明,斷屑端銑刀會刻意採用缺口輪廓,形成鋸齒狀刃口。因此,比對時需要確切的刀具設計,而不能假設每支新端銑刀的刃口看起來都應連續。Harvey Performance 斷屑刀具說明(英文)
索取完整的製造商料號與對應產品圖面或幾何說明。保留訂單中已列出的圓角、倒角或斷屑設計名稱。如果爭議位置正好是選項之間的差異所在,顯示另一種刀具選項的系列圖片就不是充分的比對證據。
先描述可見現象,再判斷原因。「影像 E-03 所示轉角有局部中斷」是可以審查的觀察。「包裝不良造成運輸斷裂」則把診斷與責任歸屬合併在一起,而到貨影像未必能支持。應分開處理可見特徵、技術分類與商業責任原因。
同樣地,刀具其他位置有規則圖樣,也不能消除某個孤立異常的疑慮。請專業人員確認指定位置是否符合這個料號的設計幾何。如果現有視角無法回答,就記為尚未釐清,而不是只憑外觀接受或拒收刀具。
保護證據,不把留證變成刀具操作
可行情況下,利用供應商包裝提供的受保護視角與可見標示。維持包裝與刀具的對應關係,並保留原始影像檔。不要只為了完成拍照清單,就要求收貨人員觸摸刃口、硬拆損壞的保護盒,或移除保護材料。
如果無法安全看清所需特徵,請賣方或具備適當能力的刀具服務提供者提出雙方同意的評估安排。任何更仔細的檢查,都應有明確負責人、方法與交付結果。本篇提供安排評估時應詢問的問題,不提供銳利刀具處理或檢查設備操作步驟。
記錄首次發現疑慮的時間,以及此前刀具曾經歷哪些事情。區分未開封時的到貨觀察與拆封、裝夾或使用後的觀察。如果已經做過某項操作,就如實說明。把歷史改寫得較「乾淨」,會降低證據對各方的價值。
將到貨狀態與磨耗診斷分開
Harvey Performance 的端銑刀故障排查指南討論加工期間出現的崩刃。這說明試切後照片與使用前照片,回答的是不同的歷史問題。該指南不能辨識某支到貨刀具上痕跡的成因,也沒有證明任何特定新刀已經損壞。Harvey Performance 端銑刀故障排查指南(英文)
先取得可見特徵的技術分類,再討論操作上的改善方式。對於刀具投入使用前就已記錄的特徵,建議更改切削設定並不能解釋它。反之,如果第一份證據是在使用後才留下,也應避免斷言該狀態在到貨時就確定存在。
不要以磨刃、拋光、清除附著物或試切來消除差異。這些都是改變物品狀態,不是中性的文件澄清。如果有人提出修復或評估,應先由負責各方同意範圍,並在任何授權工作開始前保留現有證據。
建立特定刀具的狀態紀錄
每支已識別刀具的每個爭議位置,應各有一列觀察紀錄。同一位置的多張照片歸到同一列;第二支刀具即使包裝外觀相同,也需要自己的身分。這套原創編輯方法是為了讓證據要求更精確,不是制定檢驗標準。
| 紀錄欄位 | 有用的內容 | 應保留的界線 |
|---|---|---|
| 刀具與包裝 | 訂購料號、可見標示與包裝編號 | 商品示意照不能識別實際交付刀具 |
| 觀察 | 可見位置與原始影像編號 | 外觀不等於原因診斷 |
| 幾何依據 | 確切刀具的原廠圖面或說明 | 另一選項可能有不同刃口 |
| 歷史 | 首次觀察與已揭露的後續操作 | 未知歷史仍應記為未知 |
| 涵蓋範圍 | 已觀察與未評估的刀具 | 單一疑慮不能代表整批狀態 |
| 處置結論 | 具名審查人員、結論、範圍與回覆編號 | 賣方保證本身不等於買方驗收 |
如果需要顯微檢查或尺寸評估,請具備適當能力的提供者定義適用方法與決策標準。不要自行發明放大倍率、刃口缺陷門檻或抽樣規則。即使影像看起來很專業,仍須與實際刀具及約定問題建立連結。
演練一個受保護刀具的虛構差異案例
假設一批虛構貨物包含八支各自裝在保護套內的刀具。透過其中 P-06 保護套的透明外壁,可以看到局部轉角中斷。訂單指定某款斷屑刀具,買方也持有其重複缺口圖樣的設計圖片。收貨觀察人員尚未打開 P-06,也未使用該刀具。本例數量與編號均為虛構。
第一筆紀錄包含 P-06、訂購代碼、可見標籤,以及原始到貨影像中顯示的位置。它沒有把八支刀具全部認定為不良。其餘七支應維持各自實際記錄的審查狀態;刃口尚未評估的刀具,不應憑空產生結論。
供應商最初回覆,這些缺口是正常的斷屑設計。買方應保留這項回覆,並把問題縮小:P-06 上那個特定轉角中斷,是否對應製造商的預期幾何?對重複刃槽缺口的一般說明,不能解決另一個已獨立指出的轉角疑慮。
假設具備適當能力的審查人員後來確認,隔著保護套的視角不足以判定該轉角。下一步應是雙方同意的受保護評估或退回安排,而非臨時試切。如果審查人員反而確認其狀態偏離訂購要求,就把結論記在 P-06 名下,並依授權的補救程序處理。
替換品應建立新的到貨紀錄,並連結原先差異。收到替換品,不會自動關閉原始證據紀錄,也不會自動完成替換品驗收。賣方補救措施、替換品身分與技術處置,應彼此連結但分開記錄。
索取可用答案,並限定放行範圍
將確切商品編號、相關受保護影像、首次觀察歷史,以及尚未解決的幾何問題提供給賣方。詢問誰能作出技術回覆、還需要什麼證據。答案應指出涵蓋哪個物品,並說明將該特徵判為設計幾何、差異或仍未釐清的依據。
如果訂單沒有定義刃口狀態標準,就清楚說明。買方與技術負責人必須決定如何評估目前疑慮;收貨人員不應事後自行發明驗收限值。任何獲接受的偏離,都應列明受影響刀具,且不應默默成為往後訂單的要求。
我們是獨立採購代理,可協調供應商問題與紀錄。刃口技術評估需要事先約定、具備適當能力的提供者。更多採購背景可參考 CNC 刀具與端銑刀分類(英文)。
可透過 CNC 詢價表單(英文) 提交支援的商品連結、說明或產品圖片。表單最多接受五張 PNG、JPEG、WebP 或 GIF 圖片,每張不超過 10 MiB,合計不超過 20 MiB。若有技術報告或圖面需要另外透過授權管道交換,請在說明中提出;圖片欄位不是 PDF、CAD 或 ZIP 上傳管道。
常見問題
刃口有缺口,是否表示刀具到貨時已損壞?
不一定。有些斷屑刀具的刃口本來就有刻意設計的缺口。應將確切原廠幾何與指定觀察位置比對;若仍不清楚,請具備適當能力的人員評估。
應該試切一次,以解決到貨狀態爭議嗎?
試切會改變刀具歷史,不能取代對已記錄使用前疑慮的評估。改變狀態前,先約定技術審查或補救方式。
一支刀具有疑慮,是否代表整批都是不良?
應記錄受影響刀具及實際檢查範圍。單一觀察不能確立未評估刀具的狀態;是否擴大檢查,須由負責人決定。
如果隔著保護套看不到刃口,怎麼辦?
記錄這項限制並要求約定評估安排。不要只是為了拍照,就露出或接觸銳利刃口。
資料來源
洽詢與本文相關的採購需求;服務頁目前提供英文。新刀具使用前,先記錄刃口到貨狀態