
CNC 跳動報告:比較實際量測鏈
比較供應商證據或替換提案前,將主軸、刀柄、筒夾、測試件及讀數位置與 CNC 跳動結果一起保留。
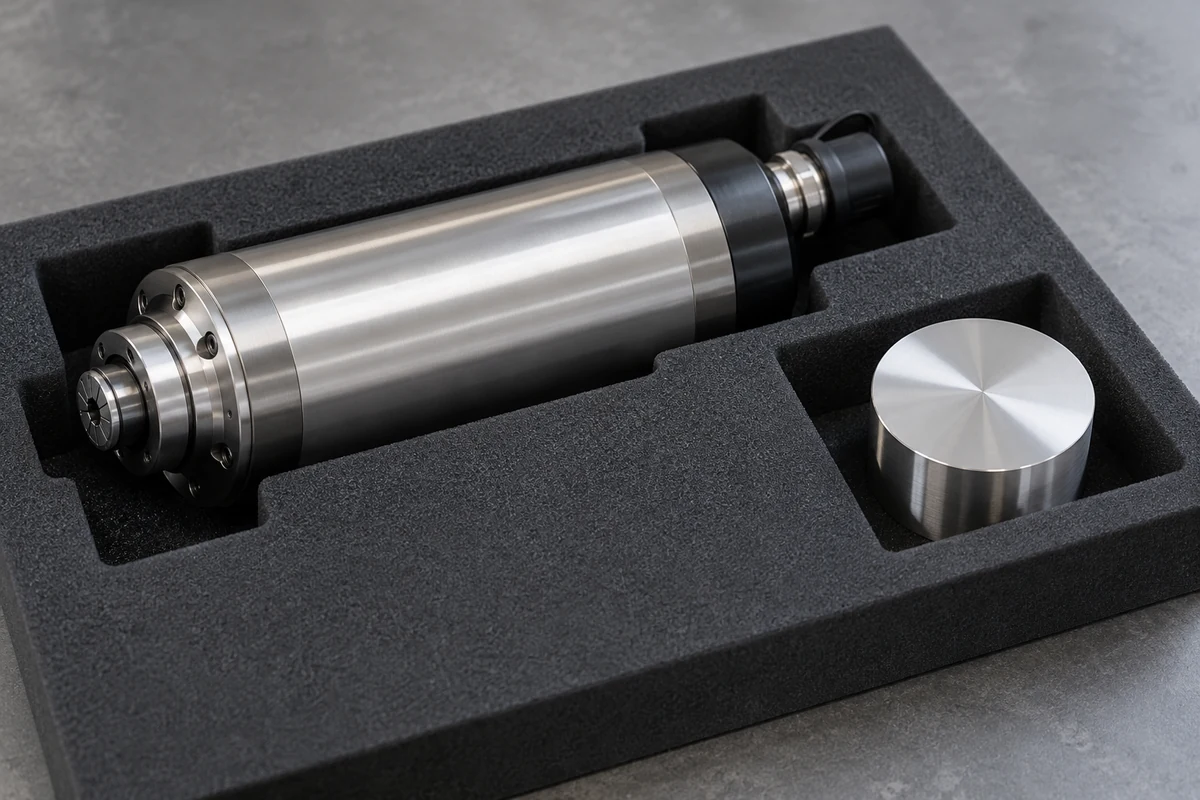
只有被測物、組件鏈、位置與條件回答同一議定要求時,相同跳動數字才可比較。主軸參照面結果與夾持刀具結果須分開。
議價或接受補救前,先界定比較能支持甚麼
買方提出跳動疑問後,供應商可能立即建議補寄筒夾。這項商業提案應與原結果的解釋分開。若未記錄擬議組合就接受免費零件,之後可能無法辨別最終評估了哪個配置。
| 證據狀態 | 有用的採購回應 | 仍不屬採購的決定 |
|---|---|---|
| 所述量測鏈、位置與方法基礎一致 | 將可追溯的兩份報告送交比較 | 依議定準則作技術驗收 |
| 組件或位置身分缺漏 | 索取報告補充或註明限制 | 是否需要更多量測 |
| 供應商提出更換筒夾或刀柄 | 另記替換配置與成本 | 變更後組合是否適用 |
詢問議定調查、零件退運及補充證據由誰負擔,但不要把文件缺口本身當成零件缺陷證明。保留原報價與修訂後組件識別,避免議價默默改變驗收範圍。
新機採購時,額外支付報告費前,先約定需要主軸單體證據,還是已識別的隨附刀具組合。已收貨設備則應把原報告與作者更正一起保存。此表是原創文件輔助資料,不是故障診斷或計算個別組件貢獻的程序。
這是一項報告審閱工作,不提供指示表架設、旋轉、鎖緊程序或容許跳動值。具備能力的服務提供者須為確切設備決定適當方法。採購代理可要求及核對證據,毋須操作機器或作故障診斷。
先看數字所描述的物件
從報告的確切用詞開始:主軸錐孔、測試棒、筒夾、刀具柄部,還是完整組合。買方紀錄應保留該用詞。若報告只寫「跳動」,應請作者指出被測表面及組合。不要因為報告與主軸報價一同送來,就自行加上「主軸」二字。
Haas VF/VM 保養手冊分別列出主軸錐孔、精密測試棒量規線參照處,以及測試棒更遠位置的量測。我們只採用這項製造商特定的區別,說明量測位置與被測物是結果不可缺少的部分。其程序及數值界限並不移用至未具名的主軸。Haas VMC 主軸錐孔保養說明(英文)。
實際採購時,應取得適用的製造商文件,以及服務提供者的核准方法參照。記錄所報特性與單位是否對應已議定準則。即使供應商稱結果良好,若複製的數值被裁掉標籤、單位或參照位置,證據仍不完整。
描述實際量測鏈
用簡單文件對照,從已識別的主軸連接至報告所指的表面。只列出實際存在的組件,例如主軸、刀柄、筒夾及被夾持測試件。有些設計採用不同組合。應請提供者描述實際安排,而非把每份報告都套進同一個假設組合。
記錄各組件可用的識別資料,並註明它是隨訂單供應、買方已有,還是只供測試使用。測試件須有獨立身分及相關紀錄參照。照片可協助辨識組合,但不應單憑照片推斷隱藏介面,或測試件是否適合該計量用途。
REGO-FIX 的 PG-L 產品頁分別標示筒夾跳動與整體系統跳動。這是一個製造商區分組件規格與系統規格的實例。它不能證明交付的主軸與刀具組合符合其中任何一項聲明,也不會替所有供應商定義「系統」的涵義。REGO-FIX PG-L 產品特點(英文)。
若供應商提交的是型錄而非個別設備報告,應標明它屬製造商規格資料。詢問有何證據把交付組合連接至要求。不能因為附上真實型錄,就宣稱訂購組合已經量測。
把位置、條件與結果放在一起
請提供者以其已定義的參照說明量測位置。距離若未交代起點便有歧義:未經確認,不能把「距主軸鼻端」與「距量規線」視為相同說法。若報告包含多個位置,各個結果須保留其對應參照。
保留方法識別碼、報告日期、設備身分、已述設備狀態,以及儀器或系統參照。若核准計畫區分靜態證據與運轉狀態證據,便應保留這項區別。當紀錄方法未建立動態性能時,不能把報告標題升格為該項聲明。
買方比較表可使用以下欄位:
- 要求:確切特性、參照及已議定準則
- 量測鏈:主軸及實際包含的組件
- 測試件:身分、已記錄狀態及相關證據
- 位置:被測表面、所述距離及參照起點
- 條件:提供者的方法及所報狀態
- 結果:原始數值、單位,以及適用的不確定度或限制
- 決定:負責審閱者及明確獲驗收的範圍
缺少的資料應清楚列出。「未註明」比假設使用標準刀柄或猜測距離更有用。若作者更正參照,應保留原始報告及更正內容,讓另一位審閱者能明白比較為何改變。
比較兩份虛構報告,避免混為一談
假設訂單 SP-12 要求指定主軸、刀柄 H-2、筒夾 C-2,以及提供者已識別測試件,在議定參照位置的證據。報告 A 提供主軸錐孔結果。報告 B 為被夾持測試件提供相同數值,卻漏列距參照位置的距離及筒夾身分。所有識別碼與情境均屬虛構,沒有提出任何數值或可接受公差。
A 應歸入主軸參照面那一列。它可能對合資格審閱者有用,但未記錄 SP-12 要求的完整組合。B 看來較接近所需範圍,然而位置及筒夾身分缺漏,仍無法可靠核對。相同數字不會令 A 與 B 可以互換,也不能證明兩者均符合訂單。
請索取 B 的既有配置紀錄及位置定義。假設提供者指出測試使用了另一筒夾 C-7,便應把結果記在 C-7 組合下。請獲授權審閱者判斷,訂購的 C-2 組合是否需要額外證據。不要修改報告標籤、暗中把訂單改成 C-7,或認定該差異必然無影響。
若補回的資料反而確認 H-2 及 C-2 均在正確位置接受測試,身分缺口便已解決,報告可按已議定準則進入技術審閱。但文件完整本身,仍不等於審閱者已作出驗收決定。
不要從不完整的組合結果診斷個別組件
所報組合結果本身,不能把故障直接歸因於量測鏈的某一項。若有差異,應請合資格維修服務提供者依適用製造商方法調查。買方紀錄應保留量測了甚麼,以及提供者得出的結論,而非猜測是哪個軸承、筒夾或表面造成結果。
任何更換建議都應與證據決定分開。賣方提出寄送另一筒夾,可能是實際可行的方案,但它既未解釋原有結果,也未證明新組合符合要求。變更後的組合須有明確審閱,以及核准範圍要求的證據。
本文不評估平衡、殘餘不平衡量或表面紋理參數。把這些主題分開,可避免將幾何跳動報告當成一般刀具性能證明。
要求可供審閱的更正
範圍明確的要求應指出確切報告,請作者確認被測量測鏈、測試件、位置參照及測試條件,再提供缺少的紀錄或說明限制。若需要新測試,應先議定範圍及負責的具能力人員。不要施壓要求收貨聯絡人臨時進行旋轉或裸露刀具檢查。
作為獨立採購代理,我們可在已議定服務範圍內整理這些供應商回覆。更廣泛的採購背景可參閱CNC 雕刻機主軸(英文)。提交CNC 報價查詢(英文)時,可提供產品連結、文字說明及已有的識別圖片。
AI 輔助編輯更新:2026 年 10 月 26 日。來源與雙語措辭以 AI 輔助核對;技術驗收仍由負責提供者處理。
相關採購決策:刀具與刀把要求(英文).
常見問題
相同數字能直接比較嗎?
須先將被測物、量測鏈、位置及條件對應同一要求,才能比較。
換筒夾能解釋原報告嗎?
不能。這形成新的組合提案;應保留原紀錄,並索取變更組合所需證據。
由誰決定容許跳動界限?
以適用產品文件及獲授權的技術驗收範圍為依據,不由本採購文章或無關機台手冊決定。
資料來源
洽詢與本文相關的採購需求;服務頁目前提供英文。CNC 跳動報告:比較實際量測鏈
讓採購需求更清楚
先記下已知資料,未知項可保留待確認。這些筆記可在下一步繼續編輯。
繼續前請編輯下方清單。這是規劃筆記,不代表批准產品或訂單。
- 證據狀態
- 有用的採購回應
- 仍不屬採購的決定