
在 CNC 刀具交接中說明 ATC 刻意預留的空刀位
空刀庫位置可能是刻意預留。判定短缺前,應核對核准刀具計畫、已訂組件,以及提供者聲明的刀位狀態。
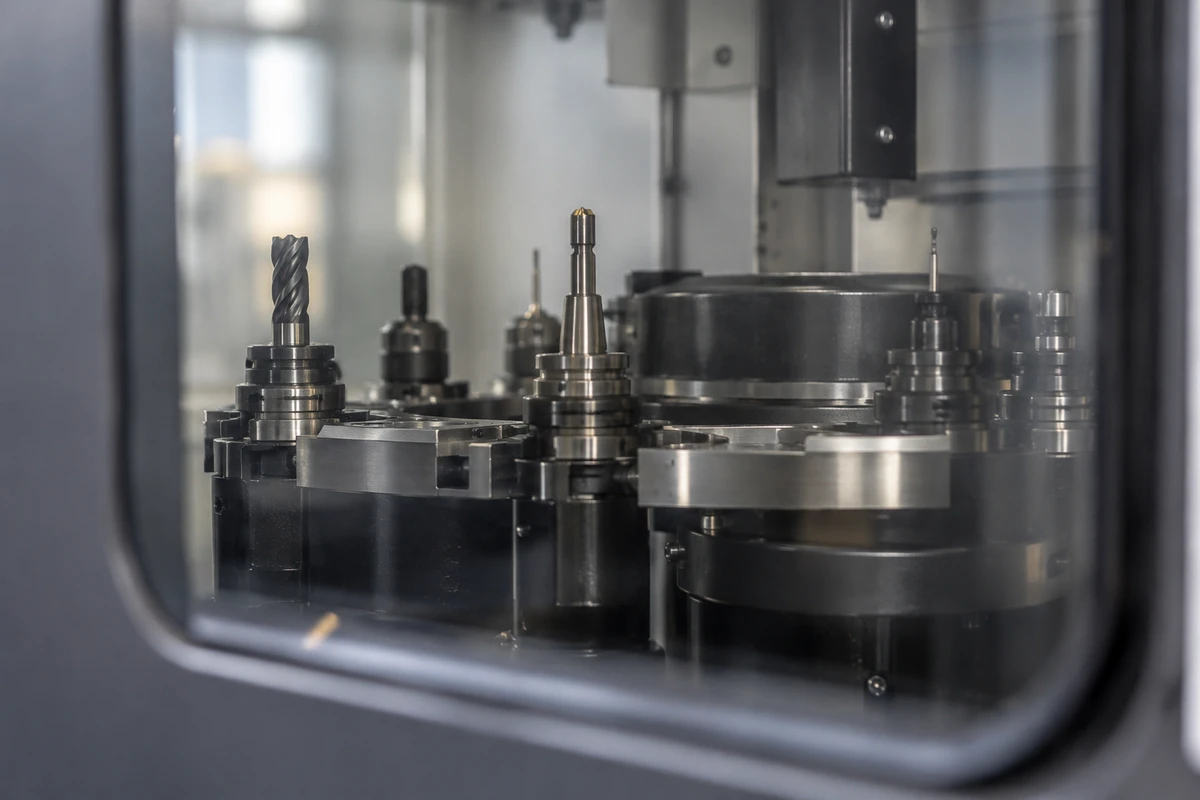
刀庫中有空刀位,不一定表示已購刀柄短缺,也不表示可以再加入刀具。CNC 自動換刀系統(ATC)的預留刀位交接,應說明在合格提供者核准的刀具配置計畫下,哪些表面上的空位是刻意預留的。
審閱以已確認的機台/換刀器組態及核准刀具組件為起點。買方要判斷的是,交付紀錄是否已把空刀位、該計畫與採購供應範圍核對一致。本文不選擇刀柄、不設計裝載配置、不編輯刀具表,也不授權任何人占用刀位。
區分三種文件上的數量
分別記錄機台標稱刀庫位置數、實際交付的已購組件數,以及提供者對指定計畫核准的占用配置。這些數字描述不同事項。訂單可能只包含明確的一套刀具,而非每個標稱位置都購買一個組件。
請供應商說明採購合約實際承諾什麼。機台規格列出的刀庫位置數,與發票所列包含的刀柄及刀具不是同一回事。反之,即使刀具計畫中存在刻意預留位置,明確短缺的已訂組件仍是交貨問題。
核對時應分開處理這些問題。不要以預留位置的說明否定真正的短缺,也不要只為使照片看起來像滿載刀庫,就額外購買刀具。
位置對照不等於可用性聲明
交接資料可能已記錄每個實體組件、控制器識別碼及當時記錄的刀位位置。這種對照回答的是:提供者所述的組件,在記錄狀態中對應哪個位置。它並不能確立相鄰空位是否可用。
請合格提供者說明預留理由,並提供核准的裝載或間隙計畫參照。每個有疑問的空位,都應有對應所述計畫且可追溯出處的狀態:刻意預留、提供者聲明未分配,或尚未釐清。這些是供審閱的文件分類,不是供讀者配置刀具的指示。
應清楚保留當時記錄的狀態與計畫版次。較早刀具組合的紀錄,不能自行確立目前組合的狀態。同樣地,提供者聲明的「未分配」或「可用」狀態,只適用於指定計畫與狀態,並不構成新的裝載授權。
保留原廠分類及其限制
本文引用的《Haas 銑床操作手冊》區分 large(大型)與 heavy(重型)標記,並說明大型刀具須有相鄰空刀位。手冊也列出帶有特定錐度適用條件的 XL 選項。文件所述配置允許共用相鄰空位。這些是該 Haas 實作的特性,不是所有 ATC 都採用的標記或規則。Haas 銑床操作手冊:Tools – Tool Table(英文)
請提供者指出所供機台實際使用的分類與適用原廠依據。相關時,應保留 large、heavy 與 XL 作為不同來源術語,不要全部翻成籠統的「超大型」。
heavy 標記回答的文件問題,與大型刀具的預留要求並不相同。概括的刀具描述,也不足以確立完整刀具/刀柄組件適用哪一項規則。合格的整合負責人必須提供針對該計畫的說明;採購人員不應依外觀替組件分類。
不要用通用減法推算可用容量
一種看似簡便的做法,是從標稱刀位數出發,為每把大型刀具扣除固定數量。但這會假設實際提供者尚未確立的配置模式。Haas 範例所述可共用空位的條件,正是不能採用這種通用公式的原因之一。
應改為索取提供者針對確切組件組合及所參照計畫核准的占用聲明。保留已購數量、刻意預留及未釐清位置,不自行推導新配置。數量可以摘要提供者的聲明,卻不應取代提供者作出聲明。
若賣方方案宣稱還有額外可用容量,應詢問是哪份計畫與哪些組件支持這個說法,以及由誰審閱。把擬議變更與已核准交付內容分開記錄。買方希望使用更多刀具,並不會擴大現有計畫的授權範圍。
釐清虛構的刀柄短缺疑問
假設一名虛構買方在所提供的機台紀錄中看到空刀位,便通報刀柄短缺。訂單核對顯示,所有已購組件均已交付。合格提供者的計畫則指出,部分位置是依文件所述大型刀具要求而刻意預留。
買方請提供者把這項說明,對應到目前核准的組件組合及有疑問的位置。接著把已購數量的結論與預留狀態分開記錄。買方不移動刀具、不清除分類,也不為填補視覺上的空缺而加訂刀柄。
假設有一個空位未出現在提供者的說明中,該位置仍應維持未釐清。已有依據的預留位置,不能成為把所有其他空位歸為同類的理由。應索取缺少的計畫專屬狀態,而不是假設它代表短缺或可用容量。
另一種可能是,文件確實顯示某個已訂組件短缺。應在供應商交貨回覆中保留這項未結短缺,同時保留有效的預留說明。核對紀錄應容許兩種發現並存,不必強行把每個空位都歸入同一類。
組件變更時,重新審閱計畫
擬議更換刀具或刀柄時,應交回合格整合負責人,評估其對核准刀具計畫的影響。即使採購描述看起來相似,買方也不應假設先前的預留說明涵蓋新的完整組件。
請提供者指出變更後的組合版次與受影響的交接紀錄。把舊計畫保留為歷史證據,並按實際核准狀態保存新方案。單靠修正裝箱單,並不能核准占用配置變更。
當已購組件均已核對,且提供者已針對相關計畫與記錄狀態說明預留情況、明列缺口時,便可結清此項文件要求。這是交付紀錄的結論,既不是刀具裝載指示,也不是換刀安全或性能核准。
買方文件審閱工作表
這份原創工作表用來整理提供者的證據,並非原廠表格或技術作業指示。每項答覆旁都應保留原始來源參照。
| 欄位 | 應取得的答覆 |
|---|---|
| 機台/換刀器組態 | 確切換刀器實作與相關機台型式 |
| 核准組件組合版次 | 核准的完整組件與受控組合版本 |
| 標稱位置數 | 原廠或供應商規格及其實際範圍 |
| 實際交付的已購組件數 | 訂單項目與交付組件的核對結果 |
| 提供者的預留說明 | 針對計畫的說明與適用來源依據 |
| 核准計畫參照 | 與所供組合對應、經合格人員確認的計畫版次 |
| 提供者對指定計畫/狀態聲明的預留、未分配或未釐清狀態;不得推算可用容量 | 僅限當時記錄狀態、可追溯至提供者的聲明 |
| 合格的變更審閱負責人 | 具名且獲授權的整合負責人與變更審閱管道 |
在詢價中提出精確的缺口
如需較廣泛的產品背景,可參閱 CNC 雕刻機主軸(英文頁面)。我們身為獨立採購代理,可在約定的採購範圍內協調供應商問題。專業工作的執行、是否可提供及其核准,須由負責的合格服務提供者處理。
可透過 CNC 詢價(英文頁面),提供表單支援的商品連結、描述或允許的產品圖片。手冊、圖面、資料檔與服務紀錄,須安排另行授權的交換管道;表單的圖片欄位不是技術檔案上傳管道。
常見問題
ATC 空刀位代表刀柄短缺嗎?
不一定。應比對已購組件清單與交付證據,並請合格提供者說明,在指定計畫下,該空位屬於預留、未分配或未釐清。真正的已訂項目短缺,仍是另外的問題。
large 與 heavy 刀具標記可以互換嗎?
不要合併兩者。本文引用的 Haas 實作區分這些概念;實際提供者必須說明它們對核准組件組合與機台組態的適用性。
可以為每把大型刀具扣除固定數量,計算可用容量嗎?
本文不提供這種公式。應取得合格提供者針對實際計畫的占用聲明;文件範例允許共用相鄰空位,因此通用減法可能誤述配置。
提供者聲明未分配的刀位,可以放入新刀具嗎?
交接狀態描述的是特定核准計畫及當時記錄狀態。新增組件或改變配置,需要合格整合負責人審閱;文件上的標籤不是裝載許可。
資料來源
洽詢與本文相關的採購需求;服務頁目前提供英文。在 CNC 刀具交接中說明 ATC 刻意預留的空刀位