
採購桌上型 CNC:逐項核對試件報告
將報價機台配置、圖面版次與逐項特徵結果連結,利用涵蓋範圍表釐清供應商試切展示能支持哪些採購決定。
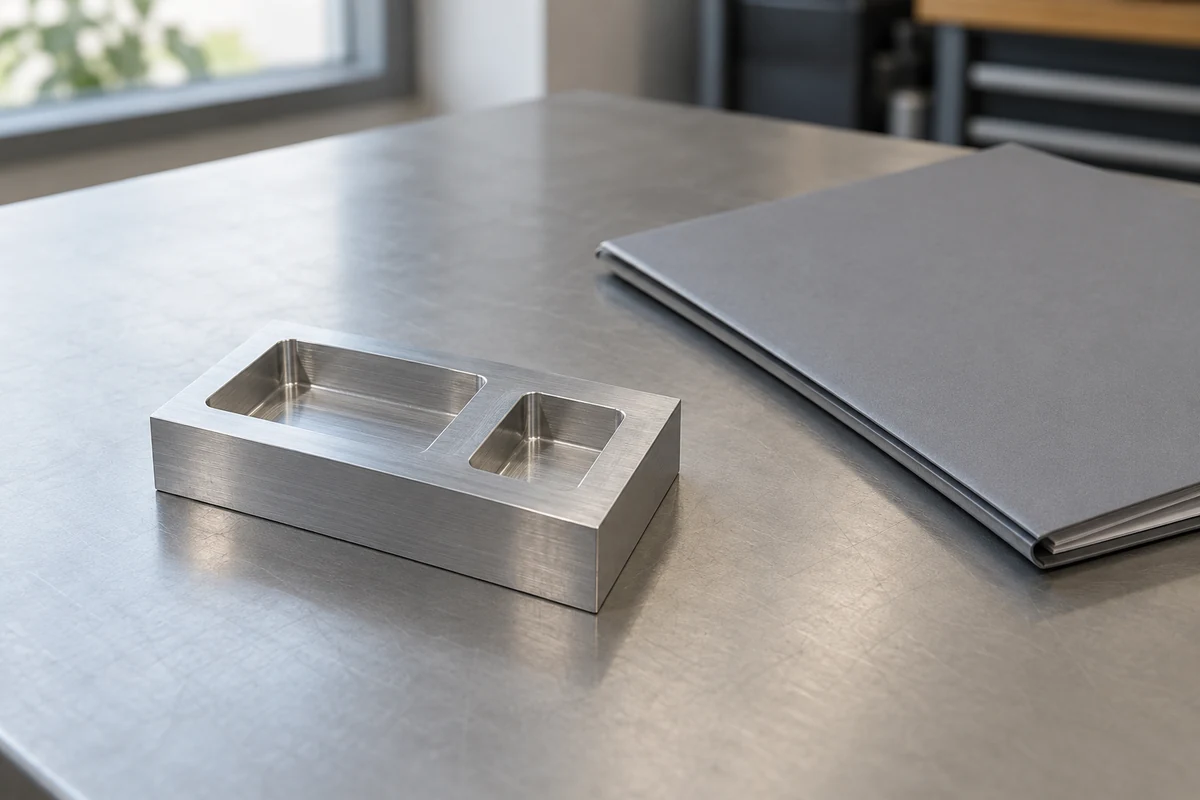
可用的 CNC 試件報告須識別試件、機台配置及圖面版次,再逐項回答約定特性。寬度合格,不能代替基準位置結果,也不能據此核准機台處理所有生產工作。
把證據交付項目寫進機台報價
先問清楚機台價格包含哪種展示。現有展示間試件、重新加工的買方自有試件,以及針對確切報價單機的報告,是不同交付項目。比較價格之前,應先讓證據範圍一致。
| 報價中的展示 | 可能協助說明的事項 | 仍須另行回答的問題 |
|---|---|---|
| 既有試件或影片 | 供應商某項具名製程的範例 | 由哪部設備、配置及圖面製成? |
| 買方自有代表零件 | 連結買方所選特徵的證據 | 涵蓋哪些特徵、條件與結果? |
| 已識別報價單機的試切 | 連結該設備與其試切紀錄 | 買方獲授權人員是否接受該範圍? |
在報價中分列展示費、材料、量測工作、試件歸屬及原始紀錄交付。若技術審閱需要更多工作,應取得修訂範圍,不要假設代理的倉庫檢查已包含。供應商回覆初步報價,也不等於買方承諾訂購。
採購可以保留條件:先詢問證據工作報價,待指定審閱者釐清適用要求,再放行機台訂單。多次裝夾的零件,可配合可用行程與夾具檢查;較完整的機型比較可參閱金屬加工桌上型 CNC 指南(英文)。此表是原創採購輔助資料,並非試驗標準或真實客戶試切紀錄。
眼前要判斷的是,交付證據是否涵蓋已議定的特徵。本文從試件已完成加工之後,審閱這些對應關係。實際試切、量測方法及驗收界限,必須由具備能力的人員依訂單核准範圍訂定。本文並未展示任何真實圖面或試驗結果。
先確認結果所屬的試件
把量測報告的試件識別碼,與加工紀錄及受評估的確切機器或組件核對。保留服務提供者已有的圖號及版次、材料參照、裝夾設定識別碼,以及相關刀具和夾具紀錄。這些欄位把結果連接至實際展示的配置;機型系列型錄無法建立這項連結。
試件身分與機器身分應分開記錄。標成「示範塊」的零件,可能既未說明由哪部機器製成,也未說明是否採用了向買方報價的配置。請報告作者釐清。若一張照片包含兩件試件,每個結果均須有明確的試件參照,不能假設它們按由左至右的順序排列。
圖面改版後,須明確比較差異。請要求負責人指出哪些變更特徵需要新證據,以及哪些既有結果仍可適用。不要把舊報告直接改標成最新版,也不要把封面較新的日期視為已重新量測的證明。
分清特徵尺寸與其基準關係
KEYENCE 區分基準參照、用於建立該基準的實體基準特徵,以及由多個基準構成的基準系統。其位置公差說明亦另行指出,特徵位置須相對於參照基準評估。這些區別說明,單一寬度或直徑結果,不能回答加工特徵位於何處的所有問題。KEYENCE 基準概述(英文)及位置公差概述(英文)。
對每項受控制的幾何關係,請具備資格的報告作者指出適用的圖面標註及基準參照。若位置另有規定,一張凹槽照片和一列「凹槽尺寸」,仍未回答位置問題。保留任何基準順序、修飾符號及圖面標準參照,供技術人員解讀;收貨統籌人員不應憑記憶自行重建幾何公差。
若試件經過多次裝夾,應詢問報告中哪些特性結果建立了各次裝夾之間的關係。即使兩個凹槽的尺寸各自已量測,其相對位置仍可能沒有答案。同樣,若量測以新加工表面作參照,便需要說明該參照如何對應圖面要求。各次裝夾的結果應保持可追溯,不能只因為已有這些結果,就認定完整基準關係已獲核對。
若服務提供者未有解釋,不要把機器的工件座標原點等同於圖面的檢驗基準系統。當這項關係影響所報特性時,請索取其文件說明。買方需要知道評估的是哪項要求,而不只是加工程式從哪裏開始。
每項要求各佔一列,建立涵蓋範圍對照表
先從核准的試驗圖面列出各項驗收要求,再看報告的合格欄。一個實體凹槽可能需要多列:寬度、深度及位置可以是不同要求。若全都放在同一個特徵暱稱之下,便容易漏看某項特性沒有結果。
| 涵蓋範圍欄位 | 應保留的內容 | 審閱問題 |
|---|---|---|
| 試件與機器 | 連接加工紀錄的試件識別碼 | 由哪個實際展示配置製成? |
| 要求 | 圖面版次、標註及特徵識別碼 | 是否已議定的特性? |
| 基準依據 | 適用參照系統及報告說明 | 是否評估了規定的關係? |
| 結果 | 原始結果、單位、報告頁碼及方法參照 | 審閱者能否找到佐證紀錄? |
| 涵蓋狀態 | 已報告、缺漏、排除或有爭議 | 哪些事項仍需回答? |
| 處置決定 | 指定審閱者、決定及所涉範圍 | 究竟驗收了哪些事項? |
「未報告」與「不合格」應分開。缺少一列,可能表示結果在漏附的頁面、該工作不在委託範圍內,或量測根本未進行。應詢問是哪種情況。試驗提供者即使完成了合約範圍,仍可能未有買方作出較廣泛機器決定所需的證據。
逐步核對一份虛構凹槽報告
假設虛構試件 S-17 連接至加工紀錄 M-17 及圖面 TP-04 的 C 版。圖面要求凹槽 P1 的寬度、P1 相對於指定基準的位置,以及 P1 與另一凹槽 P2 之間的關係。提交的報告只有 P1 寬度結果,由作者標示為可接受,另有一個概括的「試件合格」標題。報告沒有可識別的位置或槽間關係結果。此虛構例子不提供任何數值或公差。
對照表為寬度另設一列,保留作者的結論,並註明這是待買方審閱的已報告結果。P1 位置及 P1 至 P2 的關係分別列為「未報告」。概括標題不能結清這兩列,因為寬度結果與試件照片均未回答它們所列的要求。
有用的回覆應要求提供這兩項要求的原始結果及基準依據,或確認它們未經量測。假設提供者其後交出 P1 至 P2 的距離,卻仍未說明與圖面基準的關係。這是某項既述關係的新增證據;是否回答該列問題,仍須由合資格審閱者決定。它不會自動建立尚缺的基準位置證據。
若提供者確認位置不在原有範圍內,應保留這項事實,另行議定擴大範圍或取得其他獲授權的證據。不要指責對方位置檢查不合格、把特徵標為有缺陷,或要求臨時自行量測。此時應得出的結果,是一項明確未解決的要求,以及負責下一步決定的人員。
限定量測適用性與機器能力的結論範圍
NIST 說明,單有計量追溯性,並不保證結果適合特定量測用途;相關不確定度亦須符合需要。因此,校正參照可支持審閱,但不能取代審閱者對該特徵量測方法及判定規則的評估。NIST 計量追溯性政策(英文)。
請報告作者保留相關不確定度或限制說明,並在需要時解釋驗收依據。不要藉四捨五入結果,或借用另一部機器的公差,抹去尚無定論的判斷。若提供者無法用已議定方法評估某項要求,這項限制便應列在受影響的項目旁。
最後,說明示範的適用範圍。S-17 上已識別特徵獲驗收,所支持的是該試件及其有紀錄的條件。若要把聲明擴大至其他材料、裝夾設定、位置或未來生產,便需要另行議定的證據。本特徵對照表不會創造整機精度保證,也不評估表面紋理參數。
結清具體證據缺口
向供應商發出簡短要求,列明試件、圖面版次、缺少的特性、所需基準背景及報告參照。只有當獲授權審閱者能同時看到可歸屬的證據及決定時,才結清該列。較廣泛的出貨放行,應與特徵驗收分開。
我們是獨立採購代理,可在已議定範圍內整理供應商問題及文件要求。技術試驗是否可提供,以及由誰負責,均須另行確認。產品背景可參閱適用於鋁材的 CNC 雕刻機(英文),或使用CNC 報價表格(英文)說明所需證據。
AI 輔助編輯更新:2026 年 10 月 26 日。來源與雙語措辭以 AI 輔助核對;技術驗收仍由負責提供者處理。
相關採購決策:供應商證據範圍(英文).
常見問題
試件標示合格,就能證明機台精度嗎?
只能支持已識別試件、特性及紀錄條件在約定準則下的審閱。更廣泛的生產能力需要另有證據。
倉庫照片可取代特徵報告嗎?
不能。照片可記錄可見身分或狀態,無法補上尺寸或基準關係的結果。
首次詢價需要哪些資料?
提供報價機台參照、獲授權的零件說明、要求特性、數量及目的地;技術檔案交換與評估範圍另行議定。
資料來源
洽詢與本文相關的採購需求;服務頁目前提供英文。採購桌上型 CNC:逐項核對試件報告
讓採購需求更清楚
先記下已知資料,未知項可保留待確認。這些筆記可在下一步繼續編輯。
繼續前請編輯下方清單。這是規劃筆記,不代表批准產品或訂單。
- 試件與機器
- 要求
- 基準依據
- 結果
- 涵蓋狀態