
購買整組前,先檢查刀座與刀夾高度
購買快換車床刀座組前,先檢查機台安裝介面、刀夾幾何及有文件佐證的刀具位置範圍。
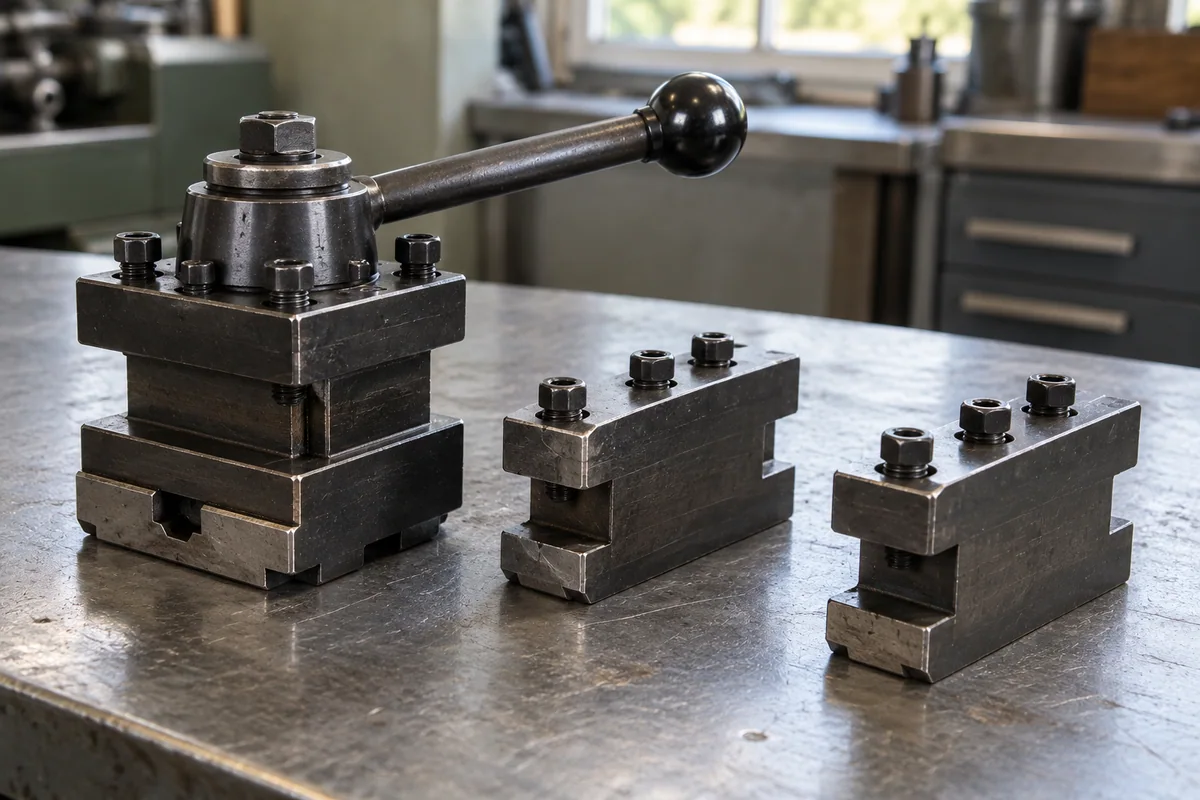
一組快換刀座可能標示「適用迷你車床」,卻仍未回答兩個採購問題:如何安裝到特定機台,以及每個擬議刀夾能否將預定刀具置於所需位置。在依系列名稱、刀具容納尺寸或照片接受整組產品前,應先要求這兩方面的證據。
有用的成果,是一套有文件佐證的機台、刀座、刀夾與刀具組合。這是尺寸層面的採購審查,並非安裝程序。它不規定墊片、複式刀架滑座的加工、對刀方法或通用中心高公差。
從實際安裝面開始
明確識別車床型號、修訂版本及目前的複式刀架滑座或橫向滑座配置。索取標示刀座安裝面及其連接特徵位置的機台圖面。若為二手或改裝機台,應識別實際裝配的配置,不能僅依原始型錄。
使用製造商術語描述擬議連接:安裝螺柱或螺栓、螺紋規格(如適用)、底座特徵、T 型槽或其他安裝幾何,以及隨附五金。賣方所說的「附安裝螺栓」,並未回答隨附連接是否與此機台匹配。應要求確切圖面,或針對已定義介面的製造商書面回覆。
應清楚區分未完成加工的零件與可直接安裝的品項。例如,Aloris 的 DA 刀座頁面要求買方提供 T 型螺帽尺寸,並表示否則將提供未加工的 T 型螺帽毛坯。這是該產品系列存在依訂單決定之安裝細節的證據,並非建議為迷你車床購買 DA 刀座,也不是允許改裝任何機台。Aloris DA 的 T 型螺帽訂購資訊。
若賣方提出客製加工,請其明確指出待核准的交付品與圖面。不要讓「需要一些調整」掩蓋未定義的改裝,或使買方在收貨後自行承擔解決安裝問題的責任。
比較數值前,先指明高度基準
報價中的「中心高」需要明確基準。機台型錄與刀夾圖面可能從不同表面測量。請供應商指出機台基準面、主軸軸線相對於該面的所在位置,以及擬議比較中採用的刀夾/刀具基準。
不要把機台宣傳的旋徑數值與刀座本體高度湊在一起,就稱為適配檢查。採購問題關注的是有文件記錄的安裝位置上,完整裝配後的組合。請製造商或適任審查人員使用一致單位及預定刀具幾何,明確呈現這項比較。
已知時,應記錄刀具柄部截面及確切刀具識別資訊。對可轉位刀片刀具而言,僅有柄部描述可能無法提供審查所需的完整切削點位置;應索取適用刀具圖面。採購團隊應傳遞該幾何資料,而非從照片或同一尺寸系列的其他刀具推測。
將刀夾容納尺寸與位置調整範圍分開
刀夾容納尺寸說明製造商表示該刀夾可容納哪些刀具尺寸,不應將它記為可用的高度調整範圍。Aloris 的微型 MA 頁面分別列出刀具容納尺寸、刀座尺寸,以及可調整刀夾高度的功能。這個有限範圍的例子支持分開提問,卻未提供調整界限,也不能證明適合某位買方的機台。Aloris 微型 MA 產品資訊。
針對每個擬議刀夾,請製造商提供適用的調整界限與任何條件。若答案取決於所裝刀具,請審查人員在回覆中明確識別該刀具。沒有條件說明的「可調整」,仍未回答關鍵採購問題。
為買方真正需要的每種刀夾樣式各列一行。整組中的車削、搪孔及其他刀夾,不應沿用單一已審查案例的適配結論。請詢問組內有哪些品項、每個刀夾提供何種刀具介面,以及已審查的刀夾是否正是實際供應的零件編號。
| 介面或位置 | 所需輸入資料 | 賣方應提供的有效回覆 |
|---|---|---|
| 機台至刀座 | 目前安裝配置與圖面 | 隨附底座及緊固件識別資訊,以及有文件佐證的介面比較 |
| 機台高度基準 | 已命名的安裝基準與主軸軸線基準 | 擬議組件審查使用相同基準 |
| 刀座至刀夾 | 刀座及刀夾製造商/零件編號 | 有文件佐證的組合與相關幾何 |
| 刀夾至刀具 | 刀具圖面、柄部截面及預定刀夾 | 容納尺寸及適用的位置/調整資訊 |
| 周邊空間 | 相關機台與配件幾何 | 明確列出的干涉問題及審查結論 |
| 供貨狀態 | 標準、未完成加工或客製零件 | 明確交付品、所含工作及核准相依條件 |
尚無任何高度結論獲准的虛構刀座組
假設買方為虛構桌上型車床 L-7 詢價快換刀座組。方案 A 表示「相容迷你車床」,列出刀具柄部容納尺寸,並附三個身分不明的刀夾。它未提供安裝圖面,也沒有刀夾位置範圍的文件。
買方不能僅因文件缺失就認定整組不適用;同樣地,也沒有核准依據。應列出兩個具體待解問題:安裝介面未有文件佐證,以及尚未證明擬議刀夾可達到所需刀具位置。刀具容納尺寸說明並未完整回答任一問題。
方案 B 明確識別刀座及刀夾,並交回圖面。其車削刀夾已依買方刀具圖面審查,但搪孔刀夾尚未檢查。應將車削刀夾的結論保留在該範圍內,並讓搪孔刀夾那一列維持未決。部分審查不應變成「整組都適配」。
若 B 隨後因原刀夾缺貨而替換另一款刀夾,應重啟受影響的審查。相同系列名稱不能取代實際幾何與製造商組合證據。此案例旨在說明混合刀夾組可能有不同決策狀態,並非認證任一虛構方案。
納入干涉問題,但不寫成架設操作步驟
請適任審查人員考量相關周邊幾何,並記錄尚未釐清的干涉。確切範圍取決於機台、刀夾、刀具與預定工作。採購端應提供已知配置並要求結論,而不應自行設定通用間隙,或指示賣方變更防護、移動設備以勉強裝配。
已裝配刀座的照片可協助確認呈現了哪些零件,卻無法證實隱藏安裝部位的接合情況、所有刀夾位置、尺寸重複性或承載時的適用性。若需要實體驗證,應另行議定範圍及負責人員。收貨照片是採購記錄,不能取代技術審查。
性能宣稱應與尺寸相容性分開。即使介面比較文件完整,也不能獨立證明剛性、重複性、精度或成品品質。對任何此類採購要求,都應要求適當的製造商證據及另行議定的驗收工作。
要求逐項列明、可供審查的整組報價
最終報價應明確列出刀座、每個刀夾、安裝五金及任何已核准的客製零件。註明是否包含切削刀具。記錄哪些比較已完成、哪些仍有條件,以及由誰負責其餘決策。如此才能比較價格較低但內容不完整的組合與較完整的提案,而不假設缺漏工作免費或簡單。
可使用以下聚焦的詢價文字:「請提供此機台的安裝圖面,以及確切的刀座/刀夾識別資訊。請呈現各項所列刀具與刀夾的高度基準及有文件佐證的位置界限。請明確指出未完成加工的零件、擬議改裝及尚未釐清的干涉。請勿把一般的迷你車床適用描述,視為完整裝配組合的確認。」
可由迷你金屬車床分類(英文)開始,再透過 CNC 詢價表單(英文)提交商品頁及需求。附件限五張 PNG、JPEG、WebP 或 GIF 圖片,每張 10 MiB,合計 20 MiB。CAD、PDF 或 ZIP 檔案需另行請求經授權的交換管道。採購代理可協調問題與報價;尺寸核准及安裝仍屬另行指派的技術工作。
常見問題
迷你車床或系列標籤是否足以選擇刀座?
不能。應取得確切刀座與刀夾識別資訊、機台安裝圖面,以及針對預定刀具有文件佐證的比較。系列標籤只是詢問的起點。
刀具柄部容納尺寸是否等同高度調整範圍?
不是。應分別要求兩項資料。刀具可能落在標示的刀夾容納尺寸內,但所需的裝配後位置仍未有文件佐證。
若整組包含 T 型螺帽毛坯或其他未完成加工的零件,應怎麼辦?
應明確指出其供貨狀態及任何擬議客製加工圖面。在接受未定義的改裝責任前,應由負責的審查人員核准預定介面。
一個刀夾適配,是否可驗證整組?
不能。應清楚保留已審查的刀具與刀夾組合,並依各自幾何檢查每種所需刀夾。替換品會使受影響的比較重新進入審查。
資料來源
洽詢與本文相關的採購需求;服務頁目前提供英文。購買整組前,先檢查刀座與刀夾高度